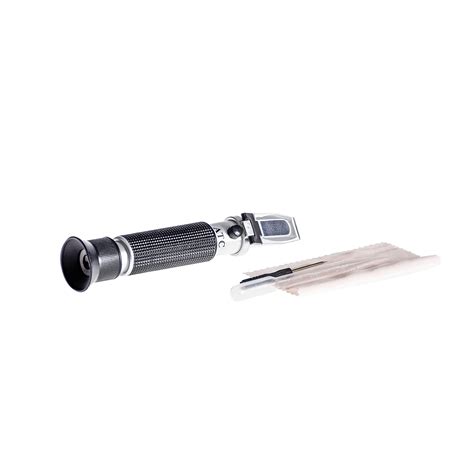
Efektivní obrobna kovů se neobejde bez kvalitní kontroly procesů a správně zvolených kapalin pro obrábění. Správná koncentrace a typ chladicí a řezné emulze mají přímý vliv na životnost nástrojů, kvalitu povrchu i provozní náklady. Digitální refraktometr je nezbytným nástrojem pro rychlé a přesné měření koncentrace chladicích a řezných emulzí přímo u stroje. Umožňuje okamžitou kontrolu správného míchacího poměru, minimalizuje chyby obsluhy a pomáhá udržovat konstantní kvalitu emulze.
Chladicí emulze EUCUT 1231 je vysoce kvalitní polosyntetická řezná emulze, určená pro středně náročné obrábění. Vyniká výbornými chladicími a mazacími vlastnostmi, vysokou stabilitou a ochranou proti korozi. Pro těžké obrábění a vysoké zatížení nástrojů je určena řezná emulze EUCUT 0971. Tato výkonná chladicí emulze nabízí maximální řezný výkon, dlouhou životnost a stabilní vlastnosti i při extrémních podmínkách. Spojení digitálního refraktometru a kvalitních řezných a chladicích emulzí EUCUT představuje komplexní řešení pro každou moderní obrobnu kovů.
Koeficient přepočtu refraktometru: co to je a jak funguje
V posledních několika letech se zřejmě z důvodu přetlaku konkurence některé firmy uchylují ke klamavým praktikám, aby zvýšily nebo alespoň udržely podíl na trhu s řeznými kapalinami. Jedná se o koeficient, který umožňuje na jednom typu refraktometru odečíst hodnotu koncentrace různých typů a druhů řezných kapalín. Tento koeficient je pevně dán výrobcem a zásadně se nemění po celou životnost řezné kapaliny. Vlivem emulgace cizích olejů do řezné kapaliny se může časem trochu snižovat, ale jedná se o snížení o cca 0,1-0,2 během 6 až 12 měsíců. Nikdy neklesne koeficient během několika týdnů např. ze 2 na 1.
Aby se dosáhlo homogenity koncentrátu, přidává se do něj i trochu vody, někdy je to 2%, někdy třeba až 15%. Takže použití vody v koncentrátu je zcela běžné. Pokud je však v koncentrátu např. 40-50% vody, to již se jedná o tzv. ředěné koncentráty a vyznačují se vysokým koeficientem přepočtu refraktometru (1,8 a více). Toto je absolutní dezinformace a typické klamání zákazníka. Je postavena na absenci koeficientu přepočtu refraktometru a na záměně koncentrace kapaliny ve vodě a koncentrace minerálního oleje ve vodě.
Lidově řečeno, pokud bereme koncentrát řezné kapaliny jako to, co mícháme s vodou, tak po přilití např. 5% do vody máme ve vodě vždy 5% koncentraci. Které bakterie jsou hodné? Některé firmy dávají do řezných kapalin kultury tzv. hodných bakterií, aby zabránili tvorbě těch zlých, které kazí řezné kapaliny. Tyto bakterie skutečně brání v tvorbě zlých anaerobních bakterií. Nejsou však až tak hodné ve vztahu k obsluhám strojů. Pro obsluhy strojů nejsou žádné hodné a zlé bakterie, jsou pouze bakterie. Každá řezná kapalina je směsí chemických látek a jako taková nikdy nemůže být brána jako ekologická v pravém slova smyslu. Tzn. žádnou řeznou kapalinu, byť deklarovanou jako nejekologičtější, nelze dle platné legislativy likvidovat tak, že ji např. vylijete do kanalizace nebo jinam do životního prostředí. A to nemluvím o použité řezné kapalině ze strojů, která obsahuje navíc ztrátové mazací oleje, bakterie, plísně, houby, rozpuštěné kovy z obrobků apod.
Regenerace, výměna a Total Fluid Management (TFM)
Každá řezná kapalina by měla splňovat všechny normy a předpisy vč. TRGS 611 a v bezpečnostním listu každé kapaliny je jasně uvedeno číslo likvidačního klíče, a tím je vše jasně dáno. Může být, že některé druhy řezných kapalin jsou ve vztahu k obsluhám strojů ekologičtější než jiné, např. neobsahují-li kyselinu boritou, aminy, biocidy atd. Mýtus: Máte starou kapalinu? V poslední době se na trhu objevilo několik firem, které nabízejí komplexní regeneraci řezných kapalin. Pokud by se skutečně jednalo o 100% regeneraci, byla by tato finančně tak náročná, že výměna kapaliny za novou by vyšla mnohem levněji. Jedná se však pouze o regeneraci částečnou (přefiltrování, vyčištění apod.). Těžko může někdo, kdo nezná přesné chemické složení kapaliny, tuto regenerovat. Platí zásada: filtrovat kapaliny ano, čistit kapaliny ano, regenerovat kapaliny ne. Vždy se vyplatí vyměnit po čase kapalinu ve stroji za novou, než se snažit o regeneraci.
Total Fluid Management - k tomuto obsáhlému tématu pouze krátce. TFM svým způsobem šetří čas a starosti zákazníka, ale rozhodně ne jeho peníze. TFM je vždy výhodný pouze pro toho, kdo ho nabízí nebo provádí. Už proto, že si zmapuje celé portfolio kapalin a olejů, které zákazník používá a i když po čase s TFM u zákazníka skončí, stále bude dodávat spoustu kapalin a olejů dále. Pro zákazníka je TFM vždy finančně nevýhodný, toto je dokázáno praxí, kde mnoho renomovaných firem přešlo na TFM a po nějakém čase s TFM skončilo.
Příspěvky: 8960 Registrován: 26. 3. A co vydatnost Quakeru? Kolik koncentrátu je potřeba na namíchání 5% emulze? Je to opravdu 0,5 litru koncentrátu do 10 litrů vody, nebo je potřeba "trochu" více, třeba 0,6 litru? V takovém přípaqdě už poměr cen Quaker vs. Blaser nevychází tak odstrašujícně, že? Ono to vypadá, že se jedná pouze o 1 dcl, ale je potřeba počítat v procentech a v tomto případě to dělá o 20% zvýšenou spotřebu koncentrátu. Příspěvky: 10268 Registrován: 26. 10. 7. 2. A co vydatnost Quakeru? Příspěvky: 82 Registrován: 22. 12. 8. 2. A co vydatnost Quakeru? Kolik koncentrátu je potřeba na namíchání 5% emulze? Je to opravdu 0,5 litru koncentrátu do 10 litrů vody, nebo je potřeba "trochu" více, třeba 0,6 litru? V takovém přípaqdě už poměr cen Quaker vs. Blaser nevychází tak odstrašujícně, že? Ono to vypadá, že se jedná pouze o 1 dcl, ale je potřeba počítat v procentech a v tomto případě to dělá o 20% zvýšenou spotřebu koncentrátu. Ale pokud je už v koncentrátu větší procento vody (Blaser do 5%, konkurence někdy přes 20%), tak na 5%ní emulzi (měřeno refraktometrem) budeš potřebovat koncentrátu více.
Další příspěvky popisují praktické poznámky k měření a kalibraci refraktometrů: Do 10ti litrů se dá půl litru koncentrátu a změří se na z kalibrovaném refraktometru koncentrace. Pokud není 5%, tak je už v koncentrátu voda, kterou si kupuješ. Refraktometr se stupnicí podle Brixe je kalibrovaný na sacharózu, takže s olejem asi bude ukazovat něco jiného. U emulze mám pak uvedený přepočítací koeficient, u Blasocutu je to 1:1. Při měření koncentrace emulze v CNC stroji je důležité provádět měření při stejné teplotě, při které emulzi používáte v CNC stroji. Ujistěte se, že refraktometr je čistý, suchý a zkalibrovaný před každým měřením. Měření koncentrace emulze v CNC stroji pomocí refraktometru je jednoduchým, ale důležitým krokem pro optimalizaci provozu a udržení výkonu stroje na vrcholné úrovni.
Praktické tipy pro správné používání refraktometru v provozu
- Vždy měřte při stejné teplotě jako je používána emulze v CNC stroji.
- Kalibrujte refraktometr před každým měřením a udržujte jej suchý a čistý.
- Přepočty koeficientu hleďte uvést podle dokumentace k vaší emulzi; většina kapalin má koeficient 1.0 a není nutný další přepočet.
- Vyberte refraktometr vhodného rozsahu, doporučuje se rozsah 0-20% pro lepší čitelnost a přesnost.
- Připomínka ohledně vody v koncentrátu: malé procento vody bývá normální, velké podíl vody značí ředěný koncentrát a vysoký koeficient přepočtu.
Vliv koncentrace na provoz a kvalitu
Koncentrace řezné emulze, kterou používáte v CNC stroji, má významný vliv na proces obrábění. Správná koncentrace emulze pomáhá zlepšit chladicí a mazací vlastnosti, snižuje opotřebení nástroje, a tím i náklady na údržbu a nahrazování nástrojů. Může také ovlivnit povrchovou kvalitu výrobku. Refraktometr je zařízení, které měří index lomu kapaliny. Index lomu se mění v závislosti na koncentraci dispergovaných látek v kapalině. Porovnejte naměřený index lomu s referenčními hodnotami pro daný typ řezné emulze. Tím zjistíte aktuální koncentraci emulze.
How to use a Refractometer - QUICK GUIDE!
tags: #rezna #emulze #koeficient #prepoctu #refraktometru