Větší hloubka ostrosti a vyrovnanější rozložení energie v průřezu při řezání silných plechů (uhlíková ocel ≥10 mm) se dosahuje volbou delší ohniskové vzdálenosti čočky (např. 200-300 mm). Krátká ohnisková vzdálenost (125 mm) vytváří malý bod a vysokou hustotu energie, ale paprsek se nad a pod ohniskem rychle rozbíhá a výsledná řezná spára má tvar V. Naopak delší ohnisková vzdálenost s sebou nese nižší bodovou hustotu, avšak delší Rayleighovu délku, což udrží užší řeznou spáru v spodní části řezu a sníží úhel zúžení.
Principy a klíčové kompromisy
Ohnisková vzdálenost je primárně určující pro tvar kuželovitého zúžení a hloubku řezu. Krátká ohnisková vzdálenost (125 mm) má nejvyšší hustotu výkonu, ale Rayleighovu délku jen 4.1 mm - nepostačující pro desky tloušťky 20 mm. Při řezání silných plechů prochází laserový paprsek značnou hloubkou materiálu (10-30 mm) a po ohnisku se rozšiřuje difrakcí. Dlouhá ohnisková vzdálenost (200-300 mm) obětuje část špičkové hustoty výkonu za delší Rayleighovu délku, čímž zůstává řezná spára užší v dolní části řezu a snižuje se úhel zúžení.
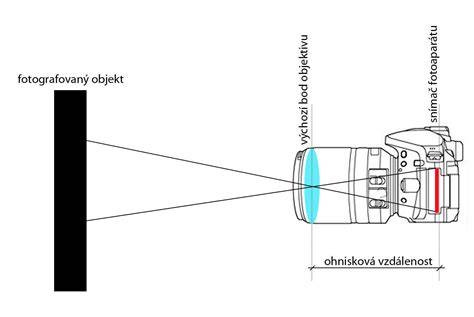
Klíčovým kompromisem tedy je volba mezi vysokou hustotou energie (kratší f) a delší Rayleighovou délkou, která zajišťuje lepší průchod energie celou hloubkou řezu. Ohnisková vzdálenost je definována jako vzdálenost od čočky k bodu, ve kterém se paprsek konverguje; pro redukci kuželovitosti a lepší kontrolu švu je důležité zvolit správnou hodnotu vzhledem k tloušťce materiálu a typu operace.
Faktory ovlivňující volbu ohniskové vzdálenosti
- Typ a tloušťka materiálu: silné plechy (10-20 mm) vyžadují delší ohniskovou vzdálenost pro udržení koherence paprsku napříč hloubkou; pro 20 mm oceli je optimální zkoušením často 200 mm, případně 250-300 mm pro minimalizaci zúžení.
- Hustota výkonu a difrakce: kratší ohnisková vzdálenost zvyšuje hustotu, ale zvyšuje náchylnost k difrakci a špatnému rozložení energie nad/po ohnisku.
- Rayleighova délka: delší Rayleighova délka umožňuje lepší šíření energie v hloubce, ale snižuje míru zúžení a zvyšuje nutnost přesného řízení polohy ostření.
- Rigistický a provozní systém: automatické ostření (např. dynamika plynu) a výměna objektivů mohou být nezbytné při změně ohniskové vzdálenosti a tloušťky materiálu.
- Průtok a tryska při řezání kolimovaným paprskem: delší ohnisková vzdálenost často vyžaduje větší trysku (2.5-3.0 mm) pro vyrovnání paprsku a proudění plynu.
Experimentální poznatky a praktické postupy
Experimentální data ukazují trend, že silnější desky vyžadují delší ohniskové vzdálenosti pro zachování koherence paprsku v celé hloubce. Pro uhlíkovou ocel s tloušťkou 20 mm a lasrem 4 kW je optimální ohnisková vzdálenost 200 mm s rychlostí 0.75 m/min a zúžením 1.2°. Pro minimalizaci zúžení (<1°) lze zvolit 250 mm při nižší rychlosti 0.68 m/min. Před změnou ohniskové vzdálenosti je nutné provést test odsazení zaostření a změřit zúžení řezné spáry na průřezu, čistit optiku a vyvarovat se tepelnému čočkování. Pro řízení vzhledu švu a stability procesu je důležité spolehlivé ostření, které může vyžadovat motorizované hlavy a zpětnou vazbu z optických monitorovacích systémů.
Pro postupy při svařování je ohnisková vzdálenost klíčovým parametrem pro kontrolu velikosti bodu, hustoty energie a hloubky průvaru. Krátká ohnisková vzdálenost zvyšuje penetraci, ale díky menší hloubce ostrosti vyžaduje přesné udržování vzdálenosti mezi čočkou a obrobkem. Dlouhá ohnisková vzdálenost zvyšuje hloubku ostrosti a stabilitu procesu, avšak vyžaduje vyšší výkon a lepší řízení difuze energie zaostřeného paprsku.
Jak postupovat při volbě ohniskové vzdálenosti pro tlusté plechy
- Krok 1 - Určení typu a tloušťky materiálu.
- Krok 2 - Vyberte počáteční ohniskovou vzdálenost z tabulky doporučení.
- Krok 3 - Proveďte test posunutí zaostření: vyřízněte sérii čar v různých polohách ohniska (např. -4, -3, -2, -1, 0, +1 mm vzhledem k povrchu). Teoretické výpočty předpokládají čistou čočku; prakticky se potvrzuje odsazením zaostření a měřením švu.
Termální čočky, kontaminace a teplotní efekty měnící index lomu způsobují posun ohniskové vzdálenosti pod vysokým výkonem (>3 kW). Při vysoké teplotě a kontaktu s ochranným plynem dochází k rekombinaci plazmatu a změně absorpce, což dále ovlivňuje hloubku tavení a kvalitu svaru. Ochranný plyn hraje klíčovou roli: helium zajišťuje největší potlačování plazmatu a udržuje vysokou hustotu energie, ale je nákladný; argon nabízí lepší ochranu a méně ovlivňuje kvalitu paprsku, ačkoliv může vést k vyšší ionizaci plazmy; dusík je nejlevnější, ale nemusí být vhodný pro všechny typy svařování nerezové oceli. Hydrodynamický tvar a průměr trysky ovlivňují rozptyl plynu a následně hloubku taveniny a kvalitu svaru.
Pozice ohniska a paprsku
V procesu svařování je poloha ohniska kritická: posun ohniska vzhledem k povrchu obrobku přímo ovlivňuje šířku a hloubku svaru. Obvykle je ohnisko umístěno přibližně 1/4 požadované hloubky taveniny pod povrchem. Pozice laserového paprsku dále řídí kvalitu svaru, zejména u tupých spojů. Správná kontrola polohy paprsku usnadní výrobu svaru s nižším podílem uhlíkové složky a lepší odolností vůči praskání.
Přizpůsobení ohniskové vzdálenosti pro různé materiály a geometrie svarů je klíčové. V některých případech je vhodné vychýlit paprsek o určitý úhel nebo použít systém s motorickým ostřením, který umožňuje změnu ohniskové vzdálenosti během procesu. Kromě toho lze osy Z a polohy ostření programovat pro změnu efektivní ohniskové vzdálenosti bez výměny objektivu, ačkoli skutečnou změnu ohniskové vzdálenosti vyžaduje fyzická výměna objektivu.
Praktické doporučení pro praxi
- Pro tlusté uhlíkové oceli (např. 20 mm) s laserem 4 kW bývá efektivní volba ohniskové vzdálenosti kolem 200 mm; vyšší rychlosti sníží hustotu a hloubku, nižší rychlosti umožní lepší prohoření.
- Pro minimalizaci zúžení se vyplatí testovat 200-250 mm a zvolit výsledek, který kombinuje koherenci paprsku a stabilní tvorbu taveniny.
- Často je vhodné začít s kratší ohniskovou vzdáleností pro propalování a poté přejít na delší ohniskovou vzdálenost pro samotné řezání; výběr je dále ovlivněn schopností řezací hlavy automaticky měnit ostření.
- Před zahájením procesu očistěte optiku a pravidelně ji kontrolujte, aby nedošlo k tepelnému čočkování a snížení účinnosti paprsku.
- Ochranný plyn a mechanické parametry trysky musí být sladěny s vybranou ohniskovou vzdáleností a tloušťkou materiálu pro dosažení optimální hloubky taveniny a stability procesu.
Další související poznámky a principy optiky
Ohnisková vzdálenost je jedním z klíčových optických parametrů ovlivňujících zaostření, zorné pole a měřítko obrazu u zobrazovacích a laserových aplikací. EFL (efektivní ohnisková vzdálenost) popisuje chování celého optického systému; BFL (zadní ohnisková vzdálenost) a FFL (přední ohnisková vzdálenost) charakterizují fyzické umístění hlavních rovin a optických prvků, což je důležité pro mechanickou integraci a korekci aberací. Měření ohniskové vzdálenosti u konvexních čoček je poměrně jednoduché; u konkávních čoček vyžaduje sledování paprsku dozadu.
V perspektivě průmyslových aplikací, jako jsou laserové řezy a svařování, musí být ohnisková vzdálenost posuzována spolu s dalšími parametry, jako jsou difrakce a odstínění plazmatu, aby bylo možné dosáhnout očekávané kvality. Moderní systémy zahrnují možnosti ostření s dynamickou změnou ostření, použití vizuálních sledovacích systémů svaru a integraci retrofitů pro zlepšení přesnosti a snížení provozních nákladů. Při volbě ohniskové vzdálenosti a nastavení laseru je třeba vzít v úvahu materiály, geometrie svarů a prostředí zařízení, aby bylo dosaženo dlouhodobé stability a efektivity výroby.
Praktické shrnutí pro volbu ohniskové vzdálenosti
V moderním průmyslu je ohnisková vzdálenost jednou z klíčových proměnných, které určují velikost bodu, hustotu energie, hloubku průvaru a kvalitu svaru. Krátká ohnisková vzdálenost zvyšuje hustotu a umožňuje rychlou penetraci, ale snižuje hloubku ostrosti a vyžaduje velmi přesné udržování polohy. Delší ohnisková vzdálenost zvyšuje hloubku ostrosti a stabilitu, ale vyžaduje vyšší výkon a pečlivé řízení difuze energie.
Optimalizace ohniskové vzdálenosti vyžaduje systematické testy a adaptaci na konkrétní materiály a procesy. Ve spolupráci s odborníky a dodavateli optiky lze dosáhnout úspory nákladů a vyšší kvality výrobků díky cíleným úpravám ostření a použití moderních řídicích systémů.
tags: #ohniskova #vzdalenost #svarovani